
Industrijski podovi
Industrijski podovi za hale i pogone
Pod koji je deo tehnologije objekta, ne završna obrada. Debljina se bira prema pritisku točka, hemiji i režimu čišćenja, a deklariše po EN 13813.
Epox izvodi industrijske podove u proizvodnim halama, distributivnim centrima, pogonima prehrambene i farmaceutske industrije i laboratorijama, na teritoriji cele Srbije. Radimo po zonama, sa dogovorenim redosledom, tako da objekat ne mora da stane u celini.
Industrijski pod se ne bira po izgledu. Bira se po tome kolika je sila po kontaktnoj površini točka, koje hemikalije dolaze na površinu, na kojoj temperaturi se pere i koliko objekat sme da stoji. Sve četiri stavke se utvrde pre izbora sistema i debljine.
Imate kvadraturu i rok? Vraćamo predlog sistema.
Kako se opterećenje prevodi u debljinu
Viljuškar sa poliuretanskim točkovima prenosi celu masu na nekoliko kvadratnih centimetara, pa lokalni pritisak višestruko prelazi prosečno opterećenje po m². Zbog toga se pod ne dimenzioniše po masi vozila nego po pritisku po kontaktnoj površini.
Isto važi za regalne noge i mašinske stope: opterećenje je koncentrisano, a podloga ispod njih se meri na čvrstoću na odvoj pre nego što se odredi sistem. Ako je ispod 1,5 MPa, zona se sanira lokalno ili dobija deblji sloj.
- Pritisak po točku, ne masa vozila, određuje debljinu.
- Zone sa različitim saobraćajem dobijaju različite sisteme.
- Spojnice i dilatacije se saniraju, ali se ne prelaze premazom.
- Zaostala vlaga u ploči isključuje epoksid iz izbora.
| Opterećenje | Preporučeni sistem | Debljina |
|---|---|---|
| Pešački saobraćaj, lagana kolica | Epoksidni premaz | 0,3–0,5 mm |
| Paletni viljuškar, meki točkovi | Samorazlivni epoksid | 1,5–2 mm |
| Viljuškar do 3 t, tvrdi točkovi | Samorazlivni epoksid | 2–3 mm |
| Viljuškar preko 3 t, stalni saobraćaj | Epoksid sa kvarcnim posipom | 3–5 mm |
| Termički šok, para, pranje vrelom vodom | Poliuretan-cement | 4–9 mm |
| Zaostala vlaga u podlozi | Poliuretan-cement ili parna brana | 4–6 mm |
Pešački saobraćaj, lagana kolica
Preporučeni sistem: Epoksidni premaz
Debljina: 0,3–0,5 mm
Paletni viljuškar, meki točkovi
Preporučeni sistem: Samorazlivni epoksid
Debljina: 1,5–2 mm
Viljuškar do 3 t, tvrdi točkovi
Preporučeni sistem: Samorazlivni epoksid
Debljina: 2–3 mm
Viljuškar preko 3 t, stalni saobraćaj
Preporučeni sistem: Epoksid sa kvarcnim posipom
Debljina: 3–5 mm
Termički šok, para, pranje vrelom vodom
Preporučeni sistem: Poliuretan-cement
Debljina: 4–9 mm
Zaostala vlaga u podlozi
Preporučeni sistem: Poliuretan-cement ili parna brana
Debljina: 4–6 mm
Sistemi za industrijske objekte
Četiri sistema pokrivaju najveći deo industrijskih objekata. Za termički šok, kiseline i rad bez zastoja postoje posebna rešenja na stranici sistema.
Samorazlivni epoksidni pod
Ravan, bešavni sloj koji preuzima saobraćaj viljuškara i lako se čisti. Standard za proizvodne hale i distributivne centre. Debljina se bira prema opterećenju i stanju podloge; završna obrada može biti mat ili sjajna.
Epoksidni pod sa kvarcnim posipom
Sloj zasut kvarcnim peskom pa zatvoren završnim premazom. Daje najveću otpornost na habanje i protivklizna svojstva na rampama i u vlažnim zonama. Površina je hrapavija, pa se čišćenje planira mašinski.
Poliuretan-cementni pod →
Jedini sistem koji podnosi termički šok, paru i pranje vrelom vodom. Standard u prehrambenim i farmaceutskim pogonima. Ugrađuje se i na podloge sa zaostalom vlagom gde epoksid ne bi prijanjao.
Antistatički (ESD) pod →
Provodni sistem sa bakarnom mrežom i uzemljenjem, sa kontrolisanim otporom prema zahtevu proizvodnje. Ugrađuje se u elektronskoj industriji, serverskim salama i zonama sa zapaljivim isparenjima.
Industrijski podovi po delatnostima
Logistika i magacini →
Regalno i viljuškarsko opterećenje, obeležene transportne rute i zone pretovara. Pod se izvodi po zonama, sa različitim debljinama za rute i za mirno skladištenje.
Garaže i parkinzi →
Otpornost na so, gume i UV na otvorenim nivoima, sa protivkliznim tretmanom rampi i obeležavanjem parking mesta.
Prehrambena industrija
HACCP zahtevi, pranje vrelom vodom i termički šok. Poliuretan-cement sa holkerima uz zidove i padom ka slivniku, bez spojnica u kojima se zadržava prljavština.
Farmaceutska industrija
Čiste sobe, hemijska otpornost i površina bez pora koja se dezinfikuje. Sistem se bira zajedno sa zahtevima kvalifikacije prostora.
Automobilska industrija
Otpornost na ulja, rashladne tečnosti i tačkasto opterećenje mašina. Montažne linije se obeležavaju u sloju poda.
Servisi i radionice
Pod koji trpi ulja, kiseline iz akumulatora i pad alata, uz površinu koja se lako čisti bez upijanja mrlja.
Elektronska industrija
Kontrolisano odvođenje statičkog elektriciteta prema propisanom rasponu otpora, uz uzemljenje po zonama.
Hemijska industrija
Otpornost na kiseline i baze, tankvane i zaštita od prodora u podlogu, sa proverom hemijske liste pre izbora veziva.
Kako izgleda gotov industrijski pod
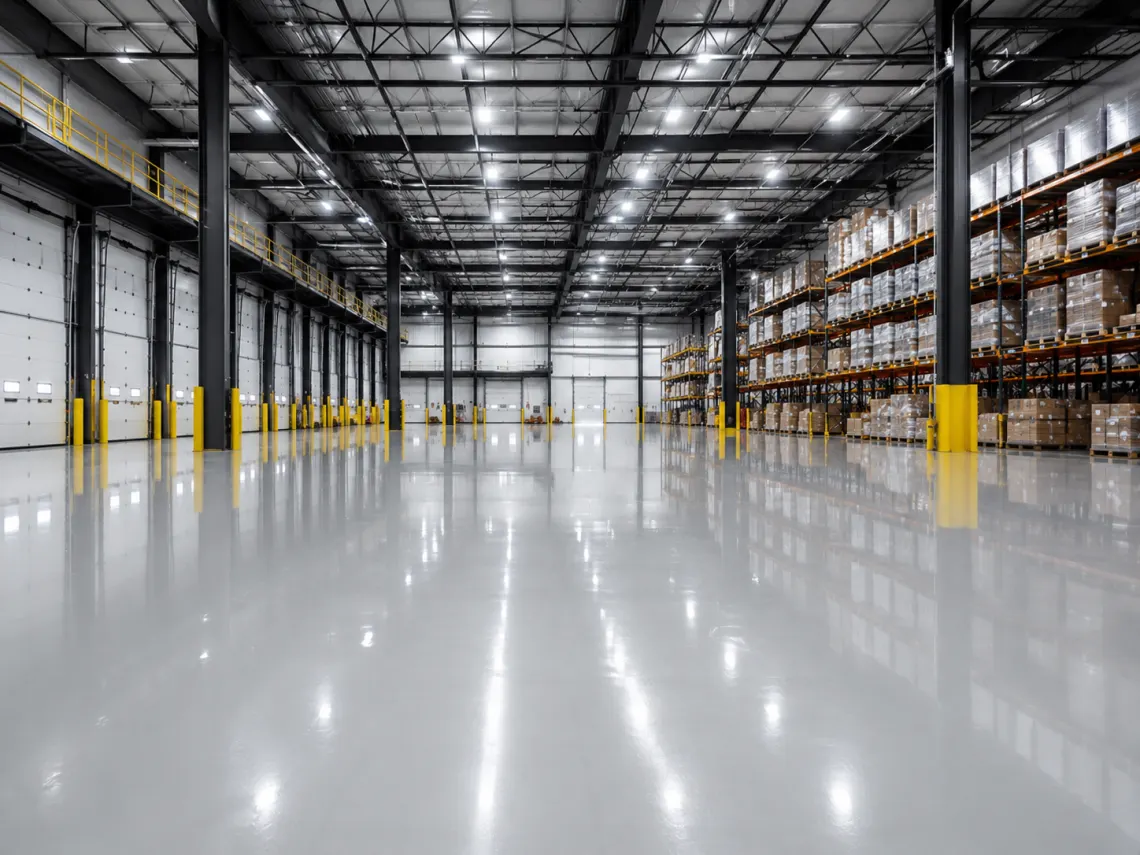
Magacin i distributivni centar
Samorazlivni epoksid 2–3 mm u zonama skladištenja, transportne rute sa kvarcnim posipom i obeležavanjem u sloju poda.
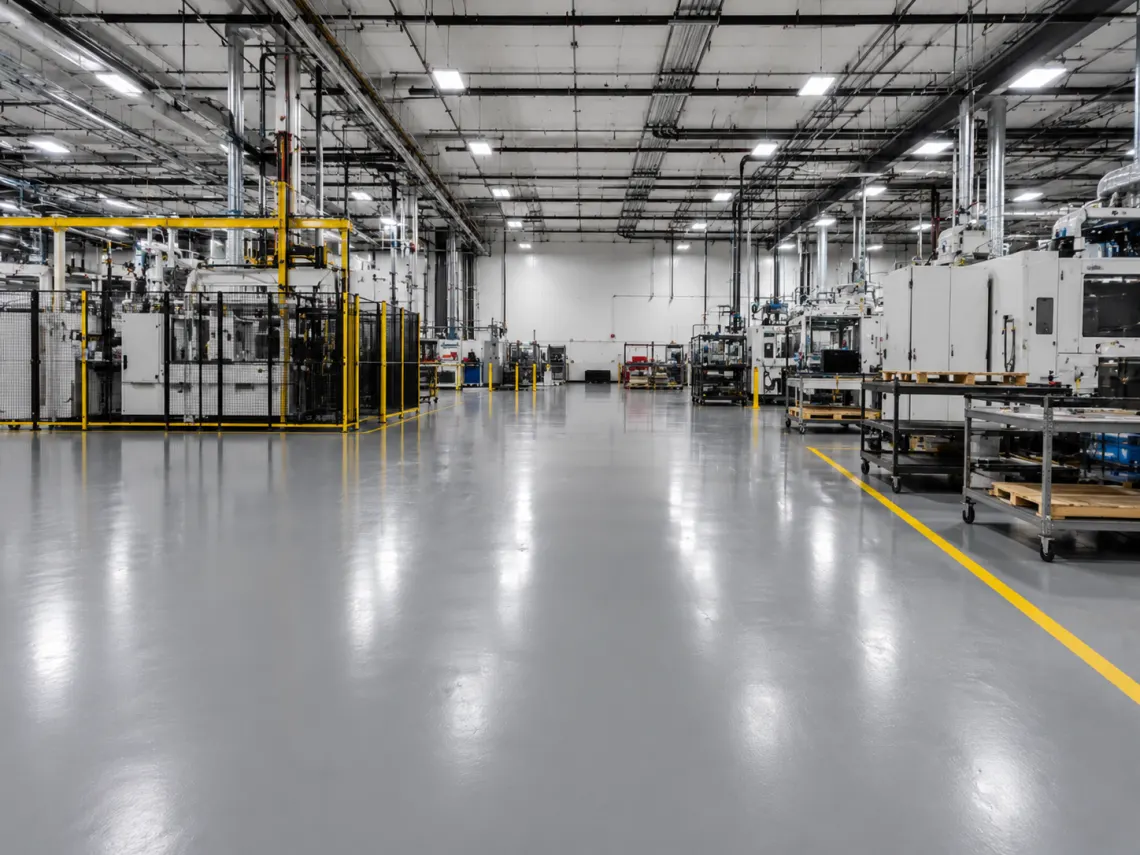
Proizvodni pogon
Samorazlivni epoksid 2 mm oko mašinskih linija, sa obeleženim zonama i pešačkim stazama izvedenim u sloju poda.
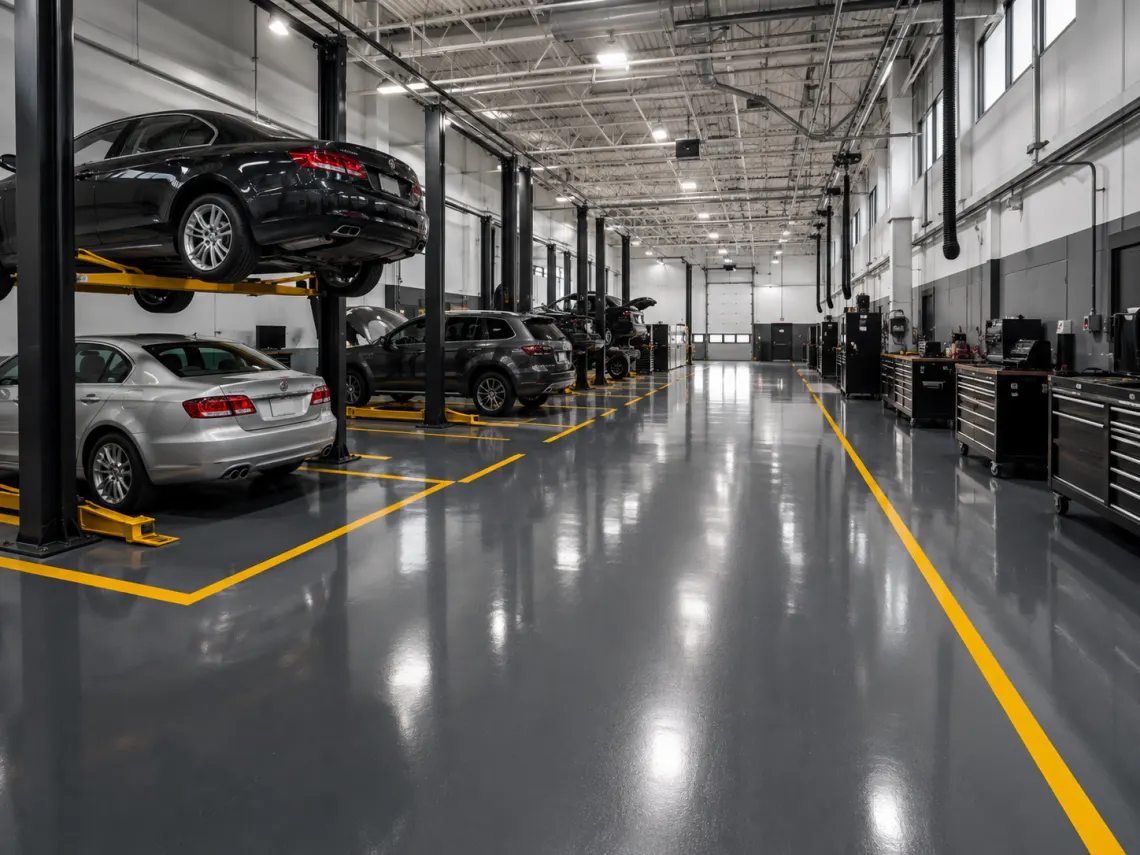
Servis i radionica
Sistem otporan na ulja i kiseline, sa protivkliznom obradom u zoni dizalica i obeleženim radnim mestima.
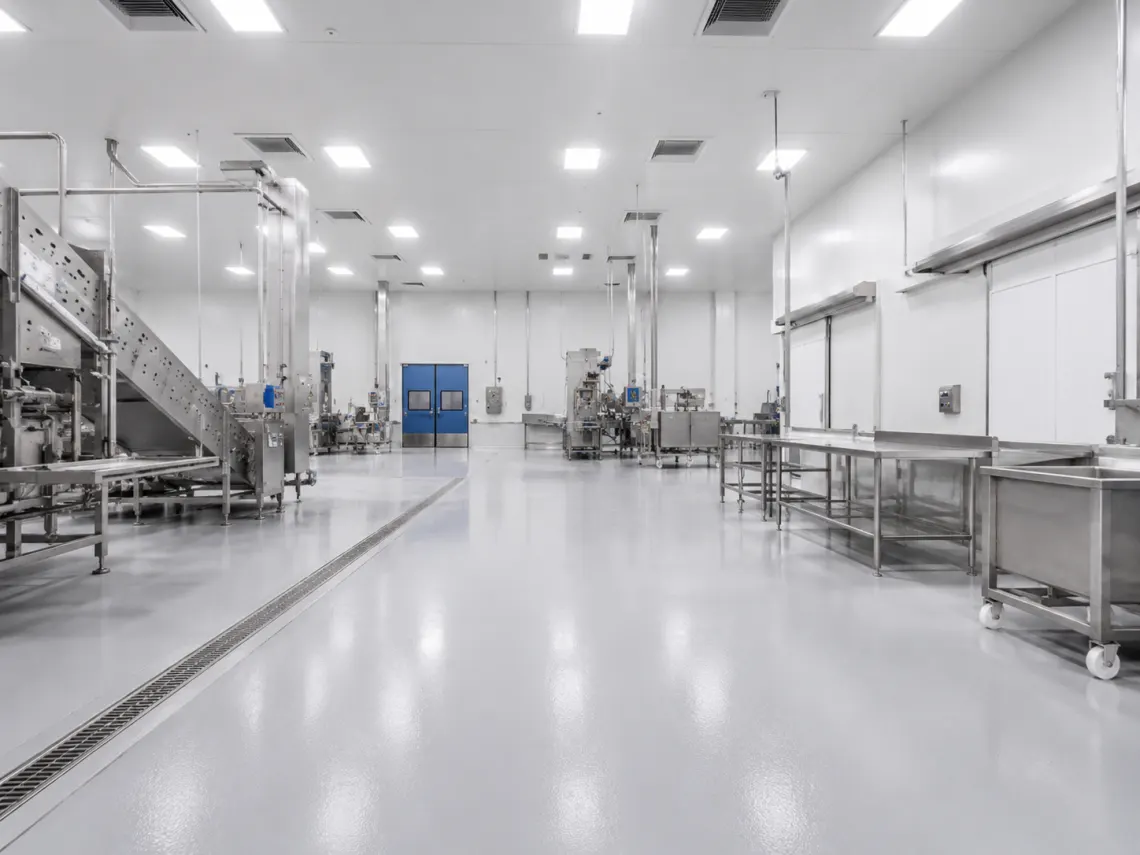
Prehrambena industrija
Poliuretan-cement 4–9 mm koji podnosi pranje vrelom vodom, sa padom ka linijskom slivniku i holkerima uz zidove.
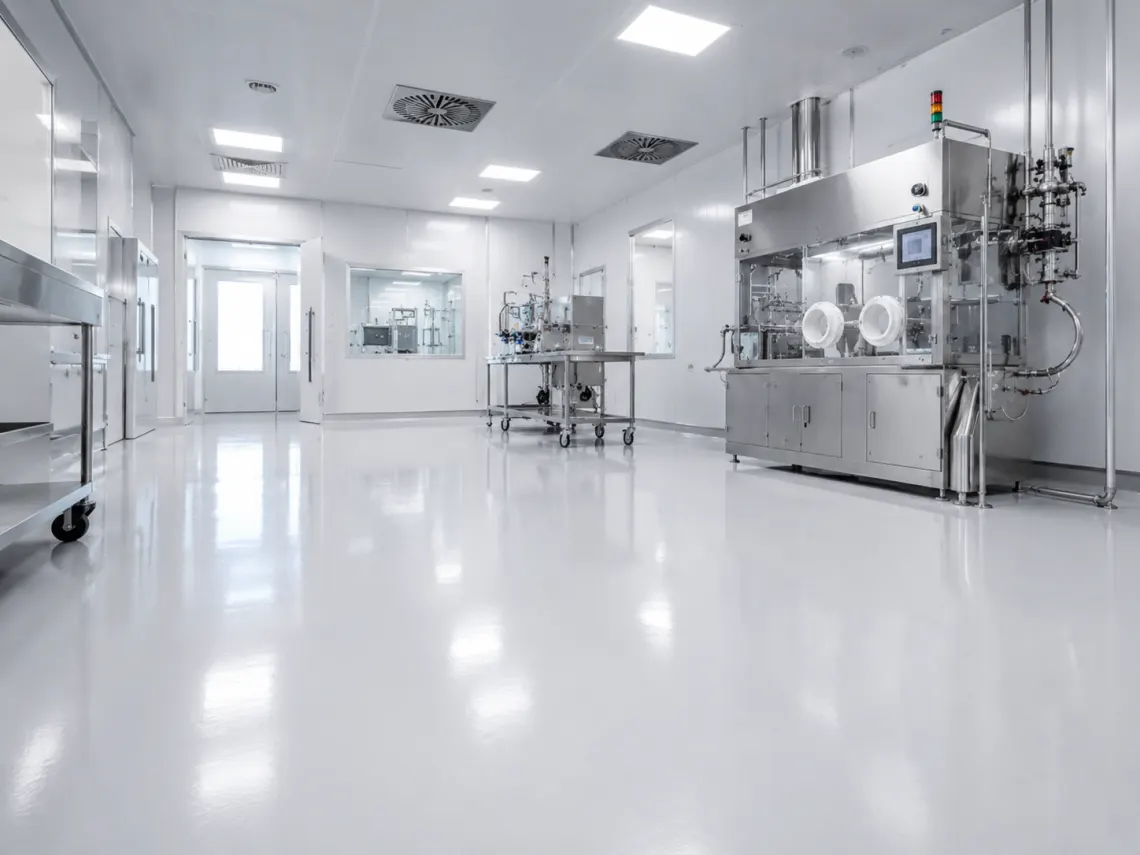
Farmaceutska industrija i čiste sobe
Površina bez pora i bez fuga, otporna na redovnu dezinfekciju, sa holkerima izvedenim u istom sistemu.
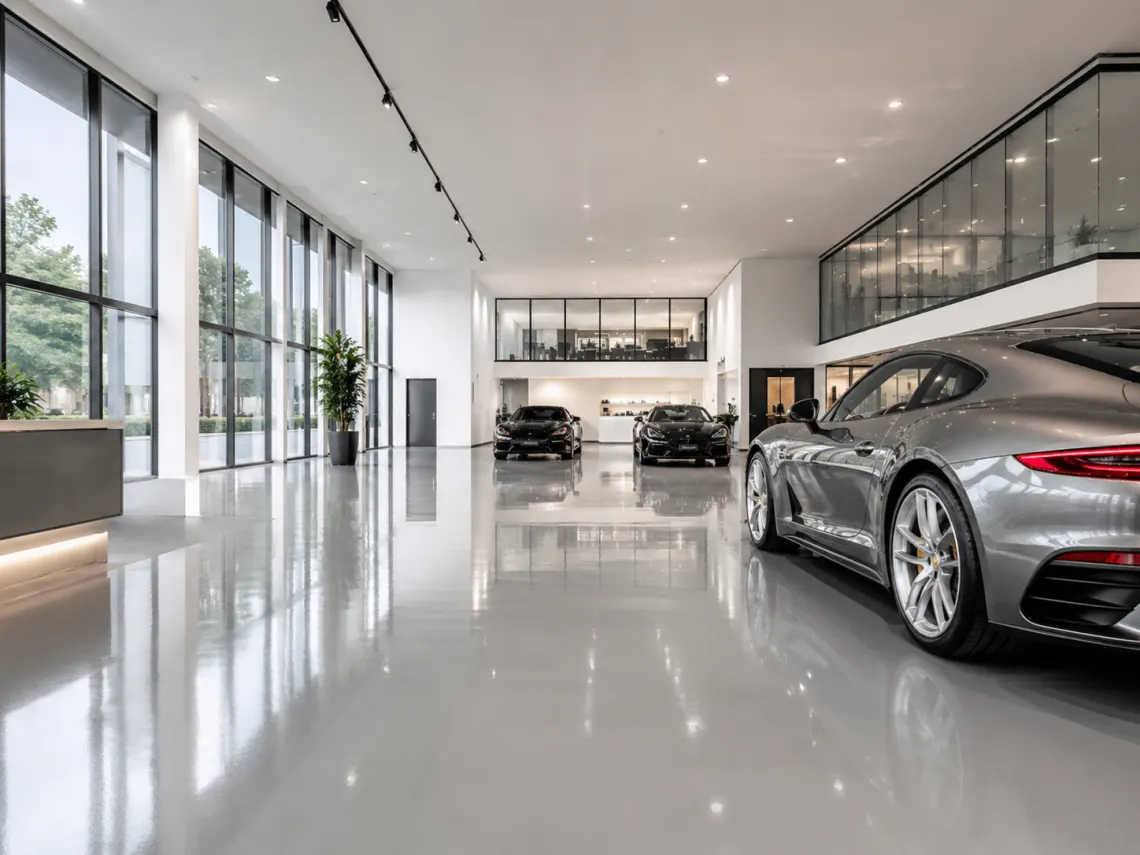
Showroom i ulazne zone
Sjajna završna obrada bez fuga, epoksidni teraco ili mikrocement, tamo gde se uz nosivost traži i izgled.
Kvarovi koji zaustavljaju proizvodnju
Prašenje betona
Sitna prašina se diže sa svakim prolaskom viljuškara, taloži se na robi i ulazi u ležajeve mašina. Uzrok je slab površinski sloj betona koji se troši; premaz ga zatvara i vezuje, pa se prašenje zaustavlja odmah po ugradnji.
Rupe i mrežaste pukotine
Voda i ulje prodiru u napukli beton i šire oštećenje iz smene u smenu. Pukotine se otvaraju, ispunjavaju smolom i tek onda premošćuju slojem, jer premaz preko nesanirane pukotine puca na istom mestu.
Ljuštenje starog premaza
Stari epoksid se odvaja u ljuspama kada je nanet bez pripreme ili na vlažnu podlogu. Skida se u celini mehanički; krpljenje preko labavog sloja ne traje ni jednu sezonu.
Klizav pod u vlažnoj zoni
Ulaz, rampa i zona pranja postaju klizavi čim se unese voda. Rešava se kvarcnim posipom ili protivkliznim završnim slojem samo u tim zonama, da ostatak objekta ostane lak za čišćenje.
Mrlje od ulja i hemikalija
Nezaštićen beton upija ulje trajno i ne može se oprati. Zatvorena površina zadržava izliv na vrhu, pa se briše pre nego što dospe do podloge.
Dinamika radova na velikoj površini
Na hali od 3.000 m² radovi traju 8–12 radnih dana, uz obavezne pauze za vezivanje između slojeva. Same pauze se ne skraćuju: prajmer veže 6–12 sati, a između samorazlivnog i završnog sloja mora proći propisan interval iz tehničkog lista.
Priprema i prajmer su faze koje se najlakše rade noću, jer traže najmanje prostora i najkraće vezivanje. Nanošenje sistema traži zonu bez saobraćaja, pa se planira zajedno sa dispečerom objekta.
| Faza | Učinak dnevno | Napomena |
|---|---|---|
| Sačmarenje podloge | 400–800 m² | Zavisi od tvrdoće betona |
| Frezovanje i sanacija | 150–300 m² | Uz otvaranje pukotina |
| Prajmer | 600–1.000 m² | Vezivanje 6–12 h |
| Samorazlivni sloj | 300–600 m² | Pauza pre završnog sloja |
| Završni premaz | 500–900 m² | Pešački hod posle 24 h |
| Puno opterećenje | - | 5–7 dana od poslednjeg sloja |
Sačmarenje podloge
Učinak dnevno: 400–800 m²
Napomena: Zavisi od tvrdoće betona
Frezovanje i sanacija
Učinak dnevno: 150–300 m²
Napomena: Uz otvaranje pukotina
Prajmer
Učinak dnevno: 600–1.000 m²
Napomena: Vezivanje 6–12 h
Samorazlivni sloj
Učinak dnevno: 300–600 m²
Napomena: Pauza pre završnog sloja
Završni premaz
Učinak dnevno: 500–900 m²
Napomena: Pešački hod posle 24 h
Puno opterećenje
Učinak dnevno: -
Napomena: 5–7 dana od poslednjeg sloja
Učinak važi za otvorenu površinu bez pregrada; u objektu sa mnogo stubova i uskih prolaza pada za 20-30 %.
Tok izvođenja, korak po korak
Izlazak i merenje
Merimo vlagu u podlozi, čvrstoću na odvoj i kvadraturu po zonama, pa beležimo tip saobraćaja i režim čišćenja.
Priprema podloge
Sačmarenje ili dijamantsko frezovanje do zdravog betona. Bez ovog koraka nijedan sistem ne prijanja trajno.
Sanacija i prajmer
Pukotine i rupe se ispunjavaju smolom, ivice se saniraju, a prajmer se bira prema izmerenoj vlazi.
Nanošenje sistema
Slojevi se nanose uz obavezne pauze za vezivanje, sa holkerima i padom ka slivniku gde je predviđeno.
Predaja i održavanje
Kontrola debljine i izgleda, obeležavanje zona i pisano uputstvo za čišćenje i puštanje u pun rad.
Norme po kojima se pod deklariše
EN 13813 klasifikuje estrih i završni sloj, sa razredom otpornosti na habanje od AR2 do AR0,5. Niži broj znači veću otpornost, pa se za transportne rute traži AR0,5, a za pomoćne prostorije AR2 zadovoljava.
Protivklizna klasa se određuje po zonama, po DIN 51130. Rampe i vlažne zone traže R11, suve zone R9–R10. Previsoka klasa u mirnoj zoni nije prednost - hrapav pod otežava čišćenje i brže troši točkove.
| Sistem | Debljina | Klasifikacija | Otpornost na habanje |
|---|---|---|---|
| Epoksidni premaz | 0,3–0,5 mm | EN 13813 SR-B1,5 | AR2 |
| Samorazlivni epoksid | 1,5–3 mm | EN 13813 SR-B2,0-AR1 | AR1 |
| Kvarcni posip | 3–6 mm | EN 13813 SR-B2,0-AR0,5 | AR0,5 |
| Poliuretan-cement | 4–9 mm | EN 13813 SR-B2,0-AR0,5-IR4 | AR0,5 |
| ESD sistem | 2–3 mm | EN 61340-5-1 | AR1 |
| Protivklizna obrada | - | DIN 51130 R10–R12 | - |
Epoksidni premaz
Debljina: 0,3–0,5 mm
Klasifikacija: EN 13813 SR-B1,5
Otpornost na habanje: AR2
Samorazlivni epoksid
Debljina: 1,5–3 mm
Klasifikacija: EN 13813 SR-B2,0-AR1
Otpornost na habanje: AR1
Kvarcni posip
Debljina: 3–6 mm
Klasifikacija: EN 13813 SR-B2,0-AR0,5
Otpornost na habanje: AR0,5
Poliuretan-cement
Debljina: 4–9 mm
Klasifikacija: EN 13813 SR-B2,0-AR0,5-IR4
Otpornost na habanje: AR0,5
ESD sistem
Debljina: 2–3 mm
Klasifikacija: EN 61340-5-1
Otpornost na habanje: AR1
Protivklizna obrada
Debljina: -
Klasifikacija: DIN 51130 R10–R12
Otpornost na habanje: -
Norme i klase koje se najčešće traže
- Klasifikacija estriha
- EN 13813
- Otpornost na habanje
- AR0,5–AR1
- Protivklizna klasa, rampe
- DIN 51130 R11
- Protivklizna klasa, suve zone
- DIN 51130 R9–R10
- Obeležavanje transportnih ruta
- ISO 3864 boje
- Reakcija na požar
- EN 13501-1 Bfl-s1
Koliko košta industrijski pod po m²?
Od 9 €/m² za tankoslojni premaz na površini preko 1.000 m² do 60 €/m² za sistem sa kvarcnim posipom na maloj površini. Puna matrica i tabela modifikatora su na stranici sa cenama.
| Površina | Epoksidni premaz | Samorazlivni 2 mm | Kvarcni posip 4 mm |
|---|---|---|---|
| do 300 m² | 14–20 €/m² | 32–42 €/m² | 45–60 €/m² |
| 300–1.000 m² | 11–16 €/m² | 27–36 €/m² | 38–50 €/m² |
| preko 1.000 m² | 9–13 €/m² | 23–31 €/m² | 33–44 €/m² |
do 300 m²
Epoksidni premaz: 14–20 €/m²
Samorazlivni 2 mm: 32–42 €/m²
Kvarcni posip 4 mm: 45–60 €/m²
300–1.000 m²
Epoksidni premaz: 11–16 €/m²
Samorazlivni 2 mm: 27–36 €/m²
Kvarcni posip 4 mm: 38–50 €/m²
preko 1.000 m²
Epoksidni premaz: 9–13 €/m²
Samorazlivni 2 mm: 23–31 €/m²
Kvarcni posip 4 mm: 33–44 €/m²
Šta pomera cenu unutar raspona
- Stanje podloge - sanacija pukotina i krpljenje se obračunavaju posebno.
- Vlaga u podlozi - parna brana ili prelazak na poliuretan-cement.
- Priprema - sačmarenje je jeftinije od dijamantskog frezovanja.
- Rad noću i vikendom, u smenama ili u zonama, uz zastoje između faza.
- Broj i dužina holkera, dilatacija i obrada oko slivnika.
- Boja i završna obrada - RAL po izboru i protivklizni tretman.
- Udaljenost gradilišta i uslovi pristupa mašinama.
Česta pitanja o industrijskim podovima
Šta se podrazumeva pod industrijskim podom?
Podna konstrukcija projektovana za mehaničko, hemijsko i termičko opterećenje pogona, a ne samo za izgled. Obuhvata nosivu ploču, pripremu i završni sistem debljine 0,3–9 mm, klasifikovan po EN 13813 sa deklarisanom otpornošću na habanje.
Kako se bira debljina industrijskog poda?
Prema pritisku po kontaktnoj površini točka, ne prema masi vozila. Paletni viljuškar sa mekim točkovima traži 1,5–2 mm, viljuškar do 3 t sa tvrdim točkovima 2–3 mm, a stalni saobraćaj preko 3 t 3–5 mm sa kvarcnim posipom.
Koje norme se traže za industrijski pod?
EN 13813 za klasifikaciju estriha, DIN 51130 R9–R12 za protivkliznost po zonama, EN 13501-1 za reakciju na požar i EN 61340-5-1 tamo gde je potrebno odvođenje statičkog elektriciteta. Traženi razred se određuje pre izbora sistema, ne posle.
Koliki je dnevni učinak na velikoj hali?
Sačmarenje 400–800 m², prajmer 600–1.000 m², samorazlivni sloj 300–600 m² i završni premaz 500–900 m² dnevno. Na hali od 3.000 m² to znači 8–12 radnih dana, uz obavezne pauze za vezivanje između slojeva.
Može li se raditi dok pogon radi?
Može, po zonama. Zona u kojoj se radi je van saobraćaja 3–5 dana, a ostatak objekta funkcioniše uz privremene pregrade. Priprema i prajmer se mogu izvesti noću, jer su to faze sa najmanje mirisa i najkraćim vezivanjem.
Šta ako u pogonu ima agresivnih hemikalija?
Pre izbora veziva tražimo listu hemikalija sa koncentracijama i temperaturom. Epoksid pokriva ulja, razblažene baze i većinu rastvarača; za koncentrovane kiseline se ide na vinil-ester, a za pranje vrelom vodom na poliuretan-cement.
Zatražite ponudu za industrijski pod
Napišite kvadraturu, tip saobraćaja i da li objekat može da stane u zonama. Vraćamo predlog sistema sa debljinom i rasponom cene, u toku radnog dana.